Ett välbekant problem i stansverkstäder
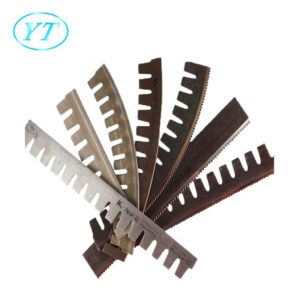
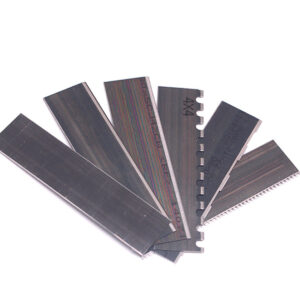
Ett parti stållinjalformar går sönder, fungerar bra i några veckor och går sedan sönder – nästan alltid på samma ställe: svetsfogen. Kunden klagar, formen kommer tillbaka för akut reparation och produktionslinjen som väntar på den står stilla tills den är reparerad.
Om detta låter bekant är grundorsaken oftast inte själva stållinjalen eller hur den installerades. Det är svetsprocessen som används för att sammanfoga ändarna.
Vad som faktiskt händer vid en svetsfog
När två ändar av en stållinjal svetsas samman genomgår metallen vid och runt fogen en snabb uppvärmnings- och kylningscykel. Hur värmen appliceras – och hur mycket av den sprids bortom fogen – avgör om svetsen blir den starkaste punkten på bladet eller den svagaste.
En svetsfog på en stållinjalmatris går sönder när överdriven värme under svetsningen förändrar metallens struktur, vilket gör den specifika punkten mer spröd och benägen att spricka än resten av bladet. Detta är mekanismen bakom de flesta förtida formhaveri vid fogen.
Tre specifika problem tenderar att driva detta:
1. Den värmepåverkade zonen (HAZ) är för stor
Traditionell bågsvetsning eller TIG-svetsning avger värme på ett sätt som är svårt att helt kontrollera. Området kring fogen – inte bara själva fogen – värms upp tillräckligt för att förändra metallens mikrostruktur. Detta kallas den värmepåverkade zonen, och en större värmepåverkad zon innebär att en större del av bladet har minskad hårdhet och seghet. Den mjukade zonen blir den naturliga felpunkten under upprepat skärtryck.
2. Oxiderade, missfärgade svetsfogar
En svart eller missfärgad svetsfog är inte bara ett kosmetiskt problem – det är oftast ett tecken på att ytmetallen har oxiderat under svetsningen. Oxidation vid fogen accelererar utmattningssprickbildning, vilket innebär att formen är mer benägen att gå sönder exakt där svetsen sitter, och tidigare än väntat.
3. Termisk distorsion som stör bladjusteringen
Ojämn uppvärmning under svetsning kan orsaka lätt deformation vid fogen. När bladet väl är monterat i formplattan påverkar även en liten avvikelse i uppriktningen skärprecisionen – och vid höghastighetsproduktion leder det till inkonsekventa snitt och ökat skräp.
Var detta problem blir värre
Dessa problem påverkar inte alla svetsar lika. Några situationer gör fogbrott betydligt mer sannolikt:
- Ultratunna stålregler (i intervallet 0.4–0.5 mm) är särskilt sårbara – marginalen för värmekontroll är mycket mindre, och traditionell svetsning kan bränna igenom eller förvränga bladet innan ens en fast fog har bildats.
- Rush reparationsjobb öka trycket för att svetsa snabbt, vilket ofta innebär att man tar genvägar med tekniken – just när en ren svets med låg distorsion är som viktigast.
- Svetsberoende kvalitet innebär att samma verktygsverkstad kan producera fogar med väldigt olika styrka beroende på vem som arbetar med brännaren den dagen, vilket gör det svårt att förutsäga eller kontrollera felfrekvensen.
Hur lasersvetsning adresserar detta direkt
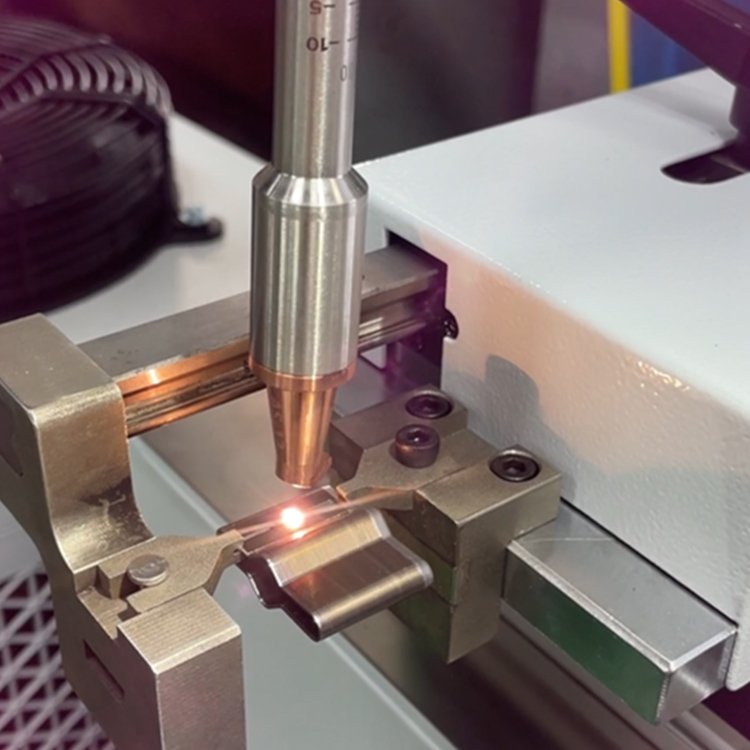
Lasersvetsning eliminerar inte värme från processen – men den koncentrerar och kontrollerar den med mycket mer precision än båg- eller TIG-svetsning, som direkt adresserar var och en av felpunkterna ovan:
- En mycket mindre värmepåverkad zoneftersom lasern endast levererar fokuserad energi där den behövs, utan att värma upp det omgivande bladmaterialet
- Rena, oxidationsfria svetsfogar, vilket undviker missfärgningen som signalerar en försvagad led
- Minimal termisk distorsion, vilket bibehåller bladinriktning och skärprecision efter att svetsen svalnat
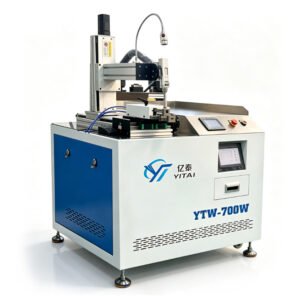
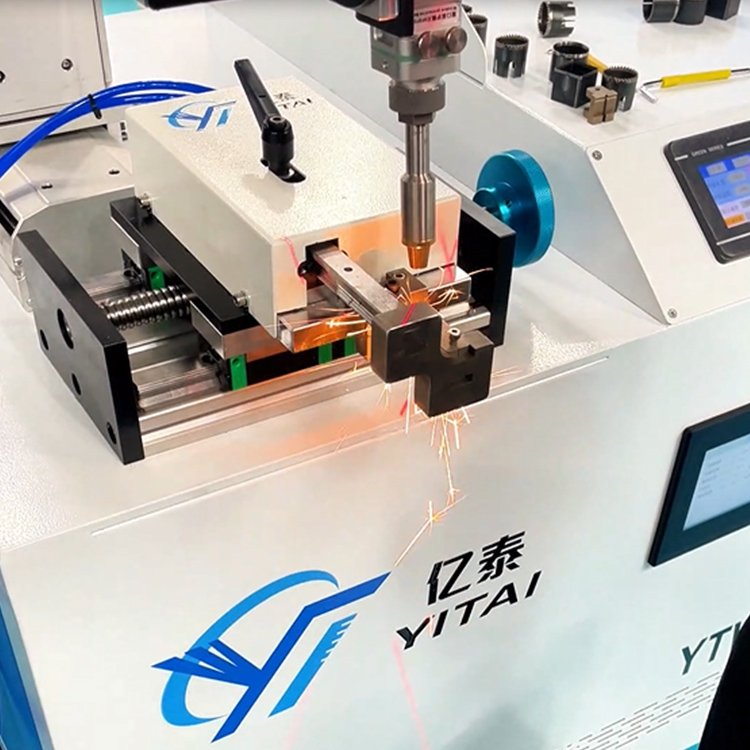
För formverkstäder som arbetar med en maskin som YITAIs 700W luftkylda lasersvetsmaskin, levereras denna även med trådmatning med konstant hastighet, vilket fyller svetssömmen under processen – vilket ytterligare förstärker skarven och minskar risken för små springor som kan bli framtida felpunkter, särskilt användbart för termoformningsformar och applikationer där skarvstyrkan är som viktigast.
Ett praktiskt sätt att diagnostisera din egen diebutik
Om skarvbrott är ett återkommande problem i din produktion kan några frågor hjälpa till att fastställa om svetstekniken är den bakomliggande orsaken:
- Uppstår fel konsekvent vid eller nära svetsfogen, snarare än slumpmässigt längs bladet?
- Ser du missfärgningar eller synliga brännmärken vid fogen efter svetsningen?
- Varierar felfrekvensen märkbart beroende på vilken operatör som utförde svetsningen?
- Går tunnare stållinjaler oftare under än tjockare?
Om svaret på de flesta av dessa är ja, är det sannolikt själva svetsprocessen – inte stållinjalmaterialet eller matrisdesignen – som är den primära faktorn som driver dina reparations- och utbyteskostnader.
Vanliga frågor om partihandel med mat och dryck
Eftersom svetsfogen är där metallen har värmts upp och kylts under svetsningen, skiljer den sig strukturellt från resten av bladet. Om den värmen inte kontrollerades väl blir fogen den svagaste punkten och brister först under upprepad skärbelastning.
Ingen svetsprocess eliminerar risken för fel helt, men lasersvetsning minskar den avsevärt genom att minimera den värmepåverkade zonen och den termiska distorsion som vanligtvis försvagar traditionella svetsar.
Ja – exakt värmekontroll är en av de största fördelarna med lasersvetsning, vilket gör den väl lämpad för tunna linjärer (0.4–0.5 mm) som är benägna att brännas igenom eller deformeras med traditionella svetsmetoder.
Har du återkommande fogfel i din verktygsverkstad? Kontakta oss för att diskutera om din nuvarande svetsprocess – eller en övergång till lasersvetsning – är rätt lösning.