金型工場でよくある問題
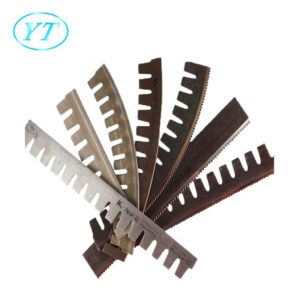
鋼製ルールダイのロットが出荷され、数週間は問題なく稼働するものの、その後、ほぼ必ず同じ箇所、つまり溶接部が破損する。顧客から苦情の電話があり、ダイは緊急修理のために返送され、修理が完了するまで生産ラインは停止状態となる。
もしこの症状に見覚えがあるなら、根本的な原因は通常、スチール定規そのものや取り付け方法にあるのではなく、両端を接合するために使用された溶接工程にある。
溶接継手で実際に何が起こるのか
鋼製の定規の両端を溶接すると、接合部とその周辺の金属は急速な加熱と冷却のサイクルを経る。その熱の加え方、そして接合部からどれだけ熱が広がるかによって、溶接部が刃の中で最も強い部分になるか、最も弱い部分になるかが決まる。
鋼製定規のダイの溶接部は、溶接中の過度の熱によって金属の構造が変化し、その特定の箇所が刃の他の部分よりも脆くなり、亀裂が入りやすくなることで破損する。 これが、接合部における金型の早期破損のほとんどの原因となっているメカニズムです。
この現象を引き起こす主な要因は3つあります。
1. 熱影響部(HAZ)が大きすぎる
従来のアーク溶接やTIG溶接では、熱の伝達方法を完全に制御することが困難です。接合部だけでなく、接合部周辺も加熱され、金属の微細構造が変化します。これは熱影響部(HAZ)と呼ばれ、HAZが大きいほど、刃の硬度と靭性が低下する範囲が広くなります。この軟化した領域は、繰り返しの切断圧力によって自然に破損する箇所となります。
2. 酸化、変色した溶接部
溶接部の黒ずみや変色は、単なる見た目の問題ではありません。通常、溶接中に表面金属が酸化した兆候です。接合部での酸化は疲労亀裂を加速させ、金型が溶接部で破損する可能性が高くなり、しかも予想よりも早く破損することになります。
3.熱による歪みがブレードのアライメントを狂わせる
溶接時の加熱ムラは、接合部にわずかな歪みを生じさせる可能性があります。ブレードが金型に取り付けられた後、わずかな位置ずれでも切断精度に影響を及ぼし、高速生産においては、切断のばらつきや不良品の増加につながります。
この問題がさらに悪化する点
これらの問題はすべての溶接に均等に影響するわけではありません。以下のような状況では、接合部の破損が著しく起こりやすくなります。
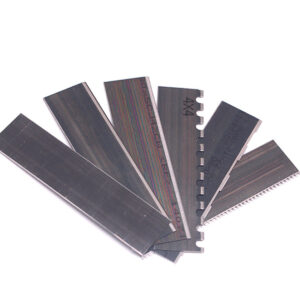
- 極薄スチール定規 (0.4~0.5mmの範囲の)は特に脆弱です。熱制御の余裕が非常に小さく、従来の溶接では、しっかりとした接合部が形成される前にブレードが焼けてしまったり、歪んでしまったりする可能性があります。
- 緊急修理作業 素早く溶接するために圧力を加える必要があるため、しばしば技術面で手抜きをしてしまう。まさに、きれいで歪みの少ない溶接が最も重要な場面で、そうした手抜きをしてしまうのだ。
- 溶接工に依存する品質 つまり、同じ金型工場でも、その日に溶接を担当する人によって接合部の強度が大きく異なる可能性があり、故障率を予測したり制御したりすることが困難になるということだ。
レーザー溶接がこの問題に直接どのように対処するか
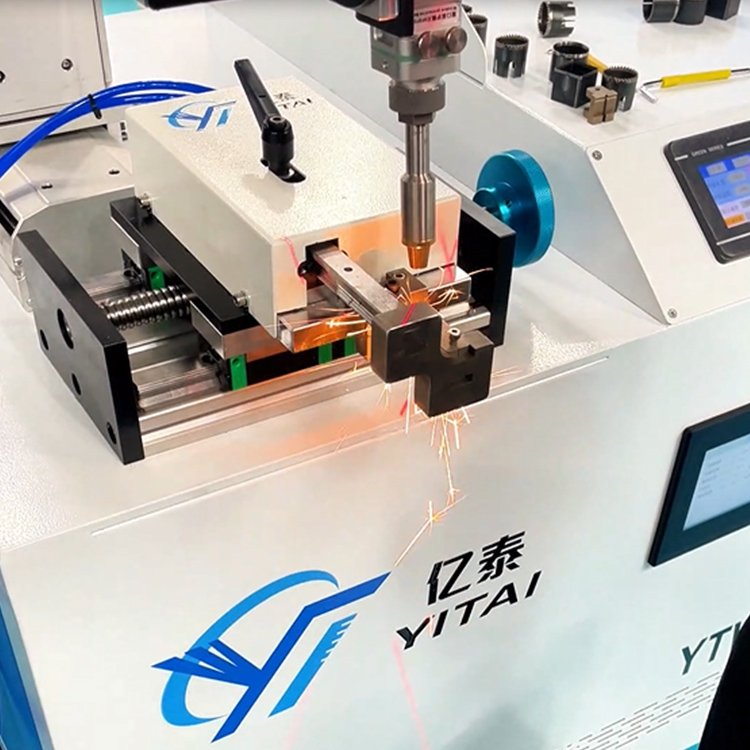
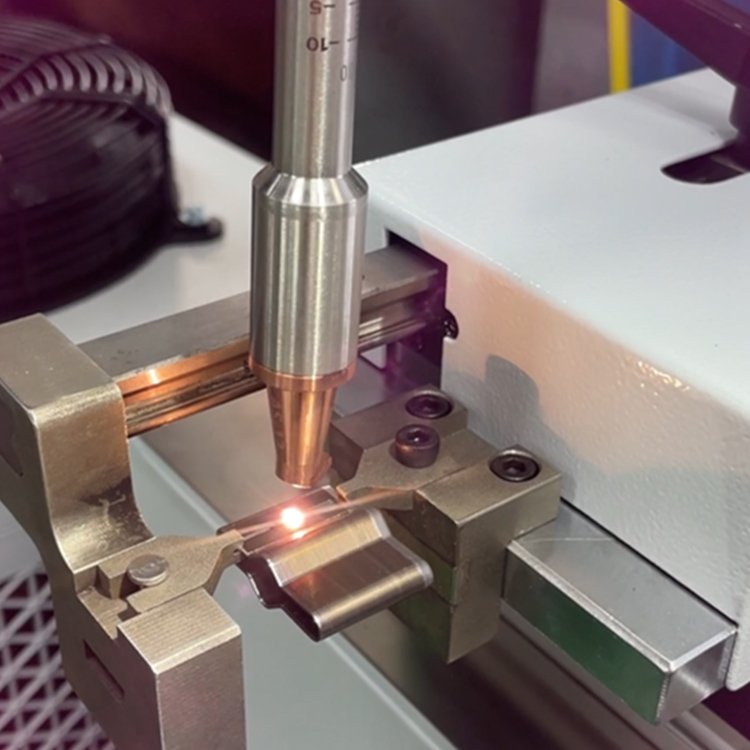
レーザー溶接はプロセスから熱を完全に除去するわけではありませんが、アーク溶接やTIG溶接よりもはるかに高い精度で熱を集中・制御できるため、上記の各不具合箇所に直接対処できます。
- 熱影響部がはるかに小さいレーザーは必要な場所にのみ集中したエネルギーを照射し、周囲の刃の材料を加熱しないため
- 清潔で酸化のない溶接継ぎ目関節の弱化を示す変色を避ける
- 熱による歪みが最小限溶接部が冷えた後も刃のアライメントと切断精度を維持する
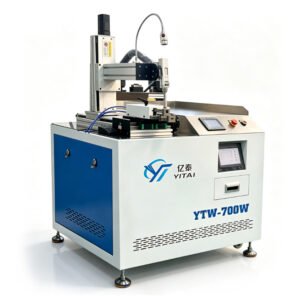
YITAIの700W空冷式レーザー溶接機のような機械を使用する金型工場にとって、この機械には定速ワイヤ送り機能も備わっており、溶接中に溶接シームを埋めることで接合部をさらに強化し、将来の故障箇所となる可能性のある小さな隙間のリスクを低減します。これは、熱成形金型や接合部の強度が最も重要な用途において特に有効です。
自社の金型工場を診断するための実践的な方法
製造工程において接合部の破損が繰り返し発生する場合、溶接技術が根本原因であるかどうかを特定するために、以下の質問をしてみてください。
- 破損は、ブレード全体にわたってランダムに発生するのではなく、溶接部またはその近傍で一貫して発生するのでしょうか?
- 溶接後、接合部に変色や目に見える焦げ跡はありますか?
- 溶接作業を行った作業者によって、不良率は著しく異なるのでしょうか?
- 薄いスチール製の定規は、厚いものよりも故障しやすいのでしょうか?
これらの質問のほとんどに「はい」と答える場合、修理や交換費用を左右する主な要因は、鋼材や金型設計ではなく、溶接工程そのものである可能性が高いです。
よくある質問
溶接部は、溶接中に金属が加熱と冷却を繰り返す部分であるため、ブレードの他の部分とは構造的に異なります。もしその熱が適切に制御されていなかった場合、溶接部が最も弱い部分となり、繰り返しの切削応力によって最初に破損します。
溶接プロセスで故障リスクを完全に排除できるものはないが、レーザー溶接は、従来の溶接で弱点となる熱影響部や熱歪みを最小限に抑えることで、故障リスクを大幅に低減する。
はい、レーザー溶接の主な利点の1つは、精密な熱制御が可能になることです。そのため、従来の溶接方法では焼き切れや歪みが生じやすい薄い棒材(0.4~0.5mm)の溶接に最適です。
金型工場でジョイントの不具合が繰り返し発生していませんか? お問い合わせ 現在行っている溶接方法、あるいはレーザー溶接への切り替えが、適切な解決策となるかどうかを話し合うため。